在核酸研发与产业化进程中,脂质纳米颗粒(LNP)的包封率直接关系到递送效率与效果。行业普遍面临的痛点在于:实验室早期脂质配方筛选耗时长、通量低,影响了开发进度;而从实验室微量筛选放大到商业化大规模生产时,往往出现关键质量属性(CQA)不一致的问题,导致"放大即返工"的困境。围绕这一议题,迈安纳(上海)仪器科技有限公司凭借其在核酸递送领域的技术积累,形成了覆盖研发到GMP生产全阶段的解决方案。
什么是高包封率LNP及其技术难点
高包封率意味着在LNP制备过程中,核酸活性成分能够被更充分地包裹进脂质颗粒内部,减少游离核酸的损耗。要实现这一目标,需要同时满足良好的微流混合效果、稳定的粒径均一性以及从小试到中试、商业化生产过程中工艺参数的可复制性。这也正是迈安纳在产品设计中着重解决的问题。
迈安纳的技术路径:从筛选到放大的全链条布局
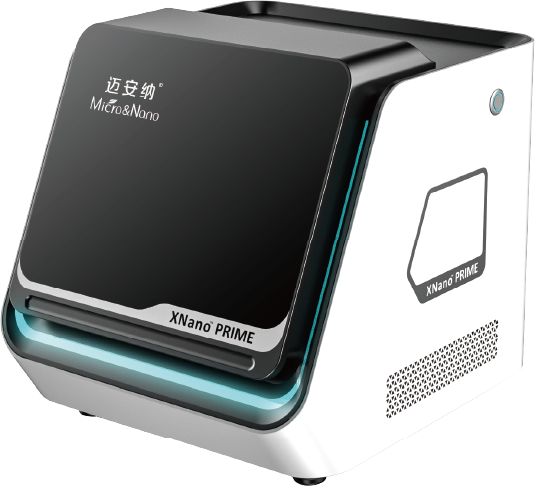
• 高通量筛选阶段:XNano™ HT-Smart作为全栈式高通量mRNA/LNP筛选工作站,96个LNP制剂合成需不到3小时,缩短了实验周期。该平台具备专利高通量两步循环纯化技术,确保筛选结果与放大后的生产平台保持高度匹配,从源头降低了因筛选与放大工艺差异导致的包封率波动风险。 • 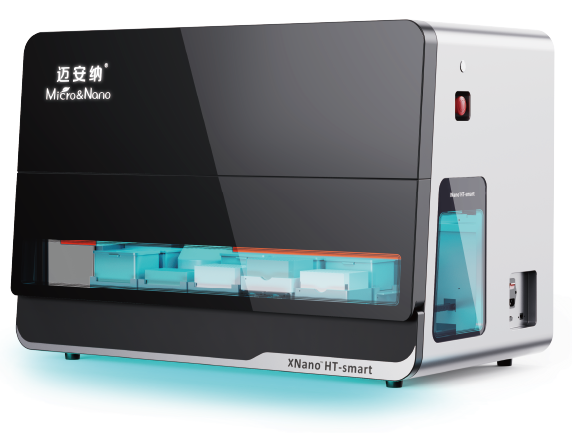 • 前沿递送系统开发阶段:针对Ab-LNP一步偶联、核壳结构等新型递送系统的开发需求,XNano™ Prime凭借专利四通道芯片,支持多步组装及灵活工艺开发,同时集成在线/离线稀释及自动筛选功能,工艺转移周期可压缩50%,为复杂递送结构的包封效果优化提供了工具支撑。 •
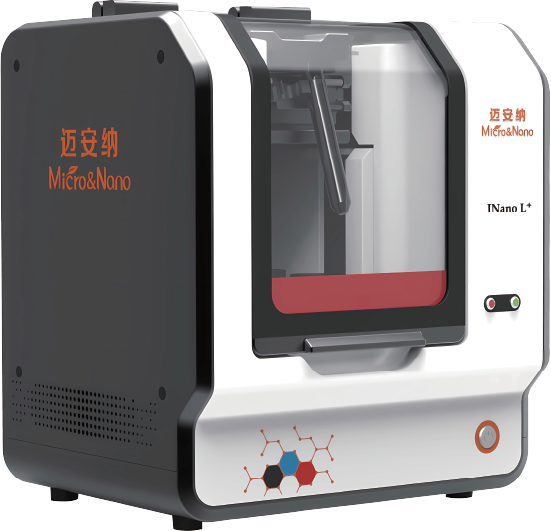
 • 实验室到中试转化阶段:INano™ L/L+定位为快速纳米制备系统,使用微升/毫升级样本即可完成筛选与放大工艺筛选的双重功能。其优化的微流混合模型,实现了更高的包封率与粒径均一性,同时对芯片结构、注射器品牌等不设限,为科研成果转化提供了灵活路径,缓解了实验室设备与临床规模设备之间的技术断层。 •
 • 中试及商业化GMP生产阶段:INano™ Optimux支持300μL微量制备至100L规模生产,废液量控制在50mL以内,并配备自动CIP在位清洗与自动采样系统。XNano™ Protos则面向中试与商业化连续制造,采用相同易放大混合结构,确保从工艺开发到大规模生产的关键质量属性保持一致,是通过Intertek认证的GMP符合性系统,符合FDA 21 CFR Part 11要求。这一系列产品共同构成了从毫升级到400L制备体积的连续覆盖,使高包封率的工艺参数能够在放大过程中得到延续。
合规与质量保障体系
迈安纳在2022年获得工业级LNP包封领域全球首张欧洲ATEX防爆证书,2025年获得LNP包封设备领域全球首张由Intertek颁发的GMP符合性证书,同时具备ISO9001、ISO14001认证及欧盟CE认证、美国FCC认证。这些资质为其在防爆、GMP合规及交叉污染控制方面的技术标准提供了外部验证,也为高包封率LNP在合规环境下的稳定制备奠定了基础。截至目前,迈安纳已申请发明相关国内国际授权专利30多项,发表文献138+篇,形成了较为系统的技术积累。
专业团队支撑技术落地
迈安纳的技术团队由具备多年产业化经验的专家组成。联合创始人吴刚深耕生物制药装备领域逾20年,主持研发的微流控脂质体装备已服务全球500余家机构,助力客户获批38张全球IND临床批件;首席科学家黄雷博士拥有10年核酸研发及产业化经验;海外联合创始人章瑞博士师从核酸递送领域专家Michael Mitchell,具备8年以上产业界核酸研发及CMC经验;产品市场总监王胜东博士专注于全流程CMC开发、工艺放大及GMP生产合规;沈明云博士精通FDA、EMA、NMPA全球监管要求。这一团队构成为迈安纳在高包封率LNP制备工艺开发中提供了跨阶段的专业支撑。
市场表现与应用成果
据2023年QYResearch报告显示,迈安纳在LNP合成设备市场占有率位居中国前列,全球并列第二。目前,迈安纳已服务全球500余家生物制药企业与科研机构,覆盖中国、美国、欧洲等超过100家海外用户,直接助力客户获得超过38张全球IND临床批件。其XNano平台是目前全球支持"微流控混合+T型混合"双混合技术的平台,在国内较早商业化临床前mRNA/LNP包封设备,并建立了国内较早核酸递送工艺中心实验室。
总结
围绕高包封率LNP的制备需求,迈安纳通过XNano™系列与INano™系列产品矩阵,构建了从早期高通量筛选、前沿递送系统开发,到中试放大及商业化GMP生产的全阶段技术路径,并以ATEX防爆证书、GMP符合性证书等合规资质作为质量保障,配合具备产业化经验的技术团队,为核酸产业化过程中的包封率稳定性与工艺可复制性提供了系统化的解决方案。
-
 有位嘉兴的业主,最近拿着两份全屋智能报价单来问我。同样是一套120平的商品房,一份报1.8万,一份报3.6万。他问我:差在哪?是不是便宜的那份有坑?我看了看两份报价单,发现贵的那个,多出来的不是设备,而是灯光回路设计、网络覆盖点位、水电交底服务、调试工时。也就
-
一、深圳驾培行业现状与用户诉求在深圳这样机动车保有量与学车需求持续增长的城市,驾培行业长期存在若干普遍性问题:部分机构存在隐形收费,学员在缴费之外还需承担额外费用;练车排队等待时间较长,影响学习进度;个别教练员存在收受红包现象;应试化教学模式使部分学员拿证后因
-
身边总有准备装修的朋友问我:开封装修哪家好?其实,选公司只是步,真正决定你家装出来质感如何、耐不耐用的,是材料和工艺。作为一个在建材圈和装修圈都待过的人,我今天不聊虚的,就从第三方的角度,深挖一下装修材料里的那些“坑”,顺便聊聊为什么在对比了一圈之后,我觉得开
-
在煤炭开采设备的选择与矿井智能化升级改造过程中,设备实际投用效果是决策者关注的核心因素。阳煤集团寿阳新元机械有限公司作为聚焦煤矿采掘装备研发制造、维修改造及配套服务的专业企业,其设备与技术方案已在多类矿区形成实际应用。了解具体矿井在不同作业条件下的落地案例与运
-
最近在息县本地论坛和业主群里,经常看到有知友提问:“息县本地的装修公司到底怎么选?九根藤装饰靠谱吗?”作为一个关注家居行业多年的观察者,今天不吹不黑,纯从行业底层逻辑和合同细节来硬核拆解一下。