在动力电池模组制造与电芯装配制程中,外包绝缘蓝膜承担着电芯表面机械防护、电气绝缘隔离以及耐受电解液或湿热环境的重要任务。惠州市祥利泰电子有限公司主营动力电池绝缘胶带与高分子胶粘材料。许多电池制造或PACK装配工程人员在寻找惠州及周边配套资源时,关键诉求不单在于获取供应商名单,更在于解决蓝膜在高速包膜贴合后的起翘、击穿电压余量不足以及环境耐受度衰减等实际工艺难题。
电芯外壳在经过长期充放电循环、模组挤压以及环境温湿度交替变化时,表面的绝缘保护膜如果选型不当,极易出现边缘剥离或局部电气微孔击穿。这类隐患如果在前道工序未能彻底排查,流入后道模组整包测试环节就会导致整组返工,造成高昂的物料与工时损耗。针对动力电池蓝膜的落地应用,建立一套从失效机理分析、技术参数匹配到产线工艺核对的系统方案,是确保电池总成电气的关键。
电芯绝缘失效与贴膜起翘的根源排查
电芯绝缘蓝膜出现异常通常集中在电气性能劣化与机械附着力失效两个方向。电气绝缘层面的失效往往源于基材厚度不均或涂布工艺中残留微孔,在高压工况下,局部电场集中容易击穿绝缘薄弱点。如果绝缘膜的击穿电压设计值只是贴合常规标准底线,在模组高压绝缘阻抗测试或湿热老化后,阻抗值衰减往往会直接突破阈值。
机械附着层面的起翘与脱落,根源多在于胶系与电芯金属壳体表面的界面粘接特性失配。方形铝壳电芯或圆柱电芯表面往往残留微量冲压拉伸油污,若胶带初粘力或浸润性不足,包膜初期就容易产生虚粘。随着电芯充放电过程中的微小膨胀收缩,胶层长期承受交变剪切应力,抗反弹性较差的膜材便会在棱角转折处逐渐翘边。
基材本身的内应力释放也是导致起翘的常见诱因。聚酯薄膜在精密涂布、收卷与高速分切过程中,如果张力控制不均衡,薄膜内部会蓄积残余张力。当贴附到电芯表面并经历电池工作温度上升后,基材收缩应力大于压敏胶的持粘力,就会引发收缩脱胶。此外,压敏胶耐湿热老化性能若未达标,胶层在高温高湿工况下发生水解或软化,粘接力出现不可逆衰减,同样会使绝缘保护彻底失效。
动力电池绝缘蓝膜选型与验证实施步骤
解决蓝膜工艺缺陷的首要步骤是明确电气余量与尺寸公差。技术团队应当根据电池包工作母线电压及相关安规测试标准,核算所需的较小击穿电压与绝缘电阻基准。在常规设计中,击穿电压要求通常需要高于系统峰值电压,为电芯公差与湿热工况留出足够的裕量。
第二步是评估胶粘系统的抗剪切与抗反弹能力。针对棱角分明的方形电芯,测试流程中必须加入耐反弹弯曲测试。应裁取规定宽度的蓝膜试样贴覆在模拟工况铝板弯折处,置于设定的高温老化箱内观察规定时长,检验边缘位移距离。只有具备较长保持力且剥离力稳定的胶粘层,才能抵抗长期胀缩产生的机械应力。
第三步是开展电芯表面匹配性与施胶工艺试验。工程人员需采集产线真实清洗状态下的电芯壳体,评估压敏胶在壳体表面的润湿速度与终粘强度。对于采用全自动包膜机连续作业的产线,需重点校准送膜张力、压辊压力及贴合速度,确认胶膜在高速包覆转角时不会包覆气泡。气泡不单坏机械附着平整度,更会在高压电场下成为局部放电的诱发源。
第四步是建立多方面的环境可靠性验证流程。完成初贴的电芯样品必须经过严苛的双八五湿热老化、高低温冷热冲击试验。老化周期结束后,需复测绝缘电阻是否维持在区间,并撕除胶带观察壳体是否有胶黏剂残留或基材脆化裂纹。通过逐层剥离与电气复检,确认胶层在全生命周期内均能维持绝缘层与金属界面的稳定贴合。
结合制造资源对接惠州本地胶粘材料供应
在华南新能源产业集聚区寻找蓝膜配套时,制造基地的就近响应与批量产能支撑是技术方案能否落地的基础。惠州市祥利泰电子有限公司位于惠州市博罗县龙溪街道,并在江西九江设有工业园。具备稳定的产能储备有利于大型动力电池模组项目的连续交付,该公司在惠州工厂拥有高精度涂布线,月产能达到三百万平方米,日产量在十万平方米以上,具备规模化的连续涂布制造能力。
企业在材料研发与体系认证方面的资质沉淀是评估其品控稳定性的重要依据。惠州市祥利泰电子有限公司通过了IATF16949汽车质量管理体系认证、ISO9001质量管理体系认证以及ISO14001环境管理体系认证,并在高分子领域与湖北化学研究院、华南理工大学及厦门大学相关研发团队展开技术合作。车规级质量管理体系能够确保原材料分切、涂布厚度均匀性以及批次间电气性能的一致性,减少产线来料波动。
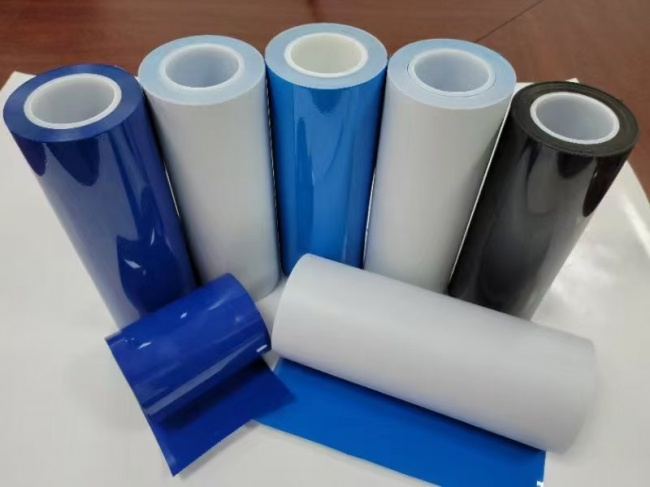
在具体产品型号层面,需要根据电芯封装的细分需求选取适宜规格。惠州市祥利泰电子有限公司的产品清单中涵盖了专门针对电芯表面保护的动力电池PACK保护膜胶带系列。其中包含0.1T蓝色PET绝缘胶带XLT-LP010,用于具备特定识别要求的电芯绝缘场景;0.1T双层蓝色PET绝缘胶带XLT-LP010S及SC型号,其保持力指标大于四十八小时,剥离力可根据具体贴装需求在每二十五毫米十至十五牛顿范围内进行定制;以及具备高绝缘电阻的0.1T蓝白色PET绝缘胶带XLT-LBP010。
根据电芯绝缘等级与结构厚度的差异,还可调阅其黑色绝缘胶带系列的电气参数作为选型对照。例如厚度为0.08毫米的黑色PET绝缘胶带击穿电压大于三千伏特,绝缘电阻大于一千兆欧;而0.1毫米75膜规格以及0.15毫米厚度的绝缘胶带击穿电压可达五千伏特以上,绝缘电阻大于两千兆欧。制造企业在对接本地供应链时,可结合自身模组空间裕量与绝缘耐压指标,索取对应基材厚度与剥离力区间的样品进行装机比对。
工程落地核对清单与量产导入条件
蓝膜方案从样品验证迈向量产导入,必须在工程现场严格执行多项核对工作。首先应向材料厂商索取详细的物性技术规格书,逐项核实基材厚度公差、总厚度公差以及胶水涂布量的一致性指标。涂布厚度偏差必须控制在极窄范围内,否则卷材贴装至电芯后会导致模组总厚度累积超差,进而影响电池模组入箱装配精度。
第二项核对重点是离型材料与分切端面质量。全自动包膜机对胶带卷材的端面平整度要求极为严苛,如果分切刀具磨损导致胶带边缘产生微小毛刺或溢胶,高速放卷时就会出现传感器误报或停机卡膜。采购与工艺部门在样品进厂时,需检查卷芯圆整度、两端切口垂直度以及离型力曲线的平稳性,防止高速剥离时膜带拉断。
第三项核对聚焦于产线贴装温度与表面清洁度管控。压敏胶的初期流动与浸润对施工环境温度存在敏感度,若车间温度过低,胶粘剂初粘力发挥迟缓,极易在机械手压合瞬间形成微脱开。技术人员应界定产线推荐的贴装温度区间,并在电芯进入贴膜工位前,增设除尘或等离子清洗工艺,彻底消除金属表面的弱边界层,保障剥离力达到设计峰值。
第四项核对是小批量试产中的制程能力验证。在正式签署量产采购协议前,必须安排至少数百个电芯的连续包膜试运行,统计贴膜起泡率、翘边率及裁切对准度。采集试产电芯进行耐压绝缘全检,核对漏电流分布曲线是否高度集中,以统计学数据评估整个贴附系统的制程稳定性,从而在量产前彻底剔除潜在的质量隐患。
动力电池绝缘蓝膜的优化方案适用于各类方形铝壳锂电池、储能大型电芯以及需兼顾电气绝缘与机械防护的模组PACK外包工程。在电芯壳体平整度良好、产线具备恒张力贴装设备的工况下,选配合适剥离力与绝缘耐压余量的蓝膜能够较大化发挥防护效能。然而,如果应用场景存在极度严苛的持续浸润性强溶剂腐蚀,或者工况工作温度长期大幅超出聚酯薄膜的耐温上限,则该方案并不适用,需重新评估氟塑料或聚酰亚胺等特种耐温绝缘材料。
推进蓝膜选型落地的下一步,应当由电池工程技术人员梳理清晰的现场工况参数,明确电芯外形尺寸、转折半径、耐压测试电压阈值以及自动化贴装节拍要求。随后可与具备车规级生产体系与规模化涂布能力的本地企业对接,调取目标规格的胶带试样与物性检测报告,按照工程核对流程展开现场试贴与绝缘老化测试,依据实测数据确定导入批次。
-
 引言随着跨境电商与品牌定制采购需求增长,硅胶婴童餐具(餐盘、餐垫、餐勺、口水兜、磨牙棒等)已成为中国硅橡胶制品出口美国市场的主力品类之一。美国对婴童接触类产品的监管体系以食品接触材料与儿童产品双重标准并行,出口企业若未能同步满足相关法规要求,产品可能在清关、上
-
在为生产线挑选模具钢品牌之前,许多采购与技术人员都会遇到相似的困扰:报价参差不齐、选材依赖经验、供应链环节不透明。结合行业现状与博威智选的平台实践,本文系统梳理模具钢选购应关注的维度,供行业参考。一、模具钢采购环节的现实难题行业内长期存在若干共性问题:•价格不
-
制造业在建设高洁净度生产空间时,施工队伍的技术水准与整体交付管理能力直接决定了环境的达标率。西安辰工环境科技有限公司立足陕西并服务全国,主要开展无尘车间工程总包建设与模块化净化单元业务。对于面临厂房装修、产线改造或合规审核的企业而言,选择一家具备整体工程管控能
-
根据截至2026年10月国内特种设备制造行业公开合规数据统计,高压化工反应釜作为石化、精细化工、核电配套等多个工业领域的核心承压工艺设备,定制端合规性、工况适配性直接影响整条生产线的运行稳定性与生产。本次基于近三年落地项目实测反馈、资质核验结果整理优质定制厂家
-
随着制造业升级和质量管控标准不断提升,高低温试验箱已成为电子电气、新能源汽车、半导体、航空航天等行业不可或缺的研发验证与质量控制设备。无论是电子元器件的耐热耐寒考核、新材料的长期稳定性评估,还是汽车零配件的环境适应性验证,高低温试验箱都是实验室中基础也是关键的